非标自动化的失败大多不是技术问题,而是一开始就选错了要自动化的环节。我们的第一步永远是排序,不是报价。
把整条产线拆成最小工序单元,逐项评估人工强度、节拍占比、不良来源与人员流动风险,排出自动化优先级。
按人工成本、产能需求、良率改善与维护成本估算回收周期,明确哪些环节值得做、哪些暂时不值得。
先做单机验证工艺可行性,跑通后再并入产线。用可控的投入换取确定的效果,而不是一次性押注整线。
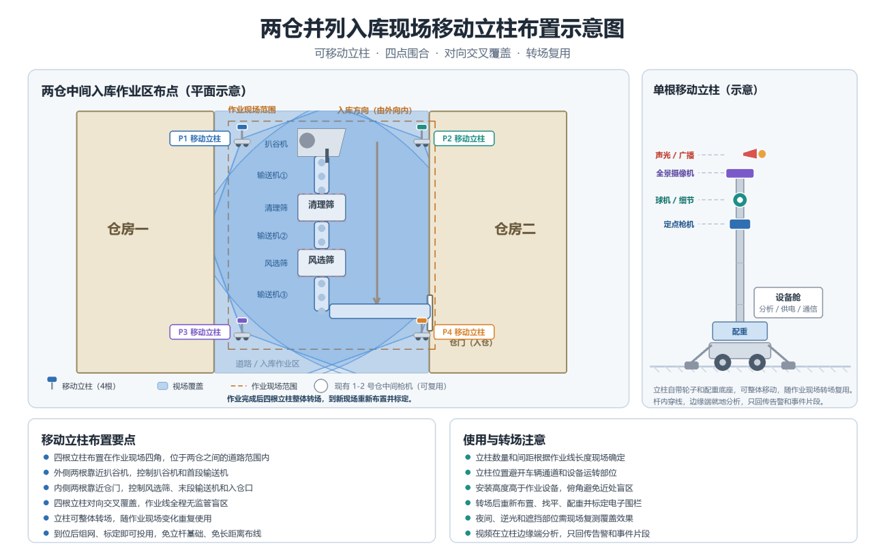
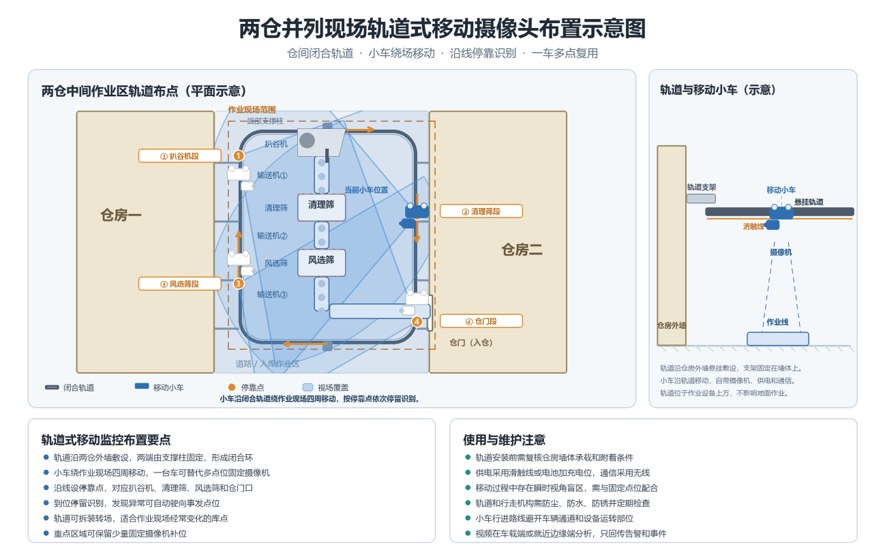
平房仓、浅圆仓的作业面动辄上千平方米,作业位置随季节与作业类型频繁变化。固定摄像机的覆盖逻辑在这里并不成立。
移动立柱与轨道小车,是我们给出的两种答案。选哪种取决于仓房结构、作业面形态与预算。
设备只是入口,真正产生价值的是让视频变成可检索、可告警的事件。
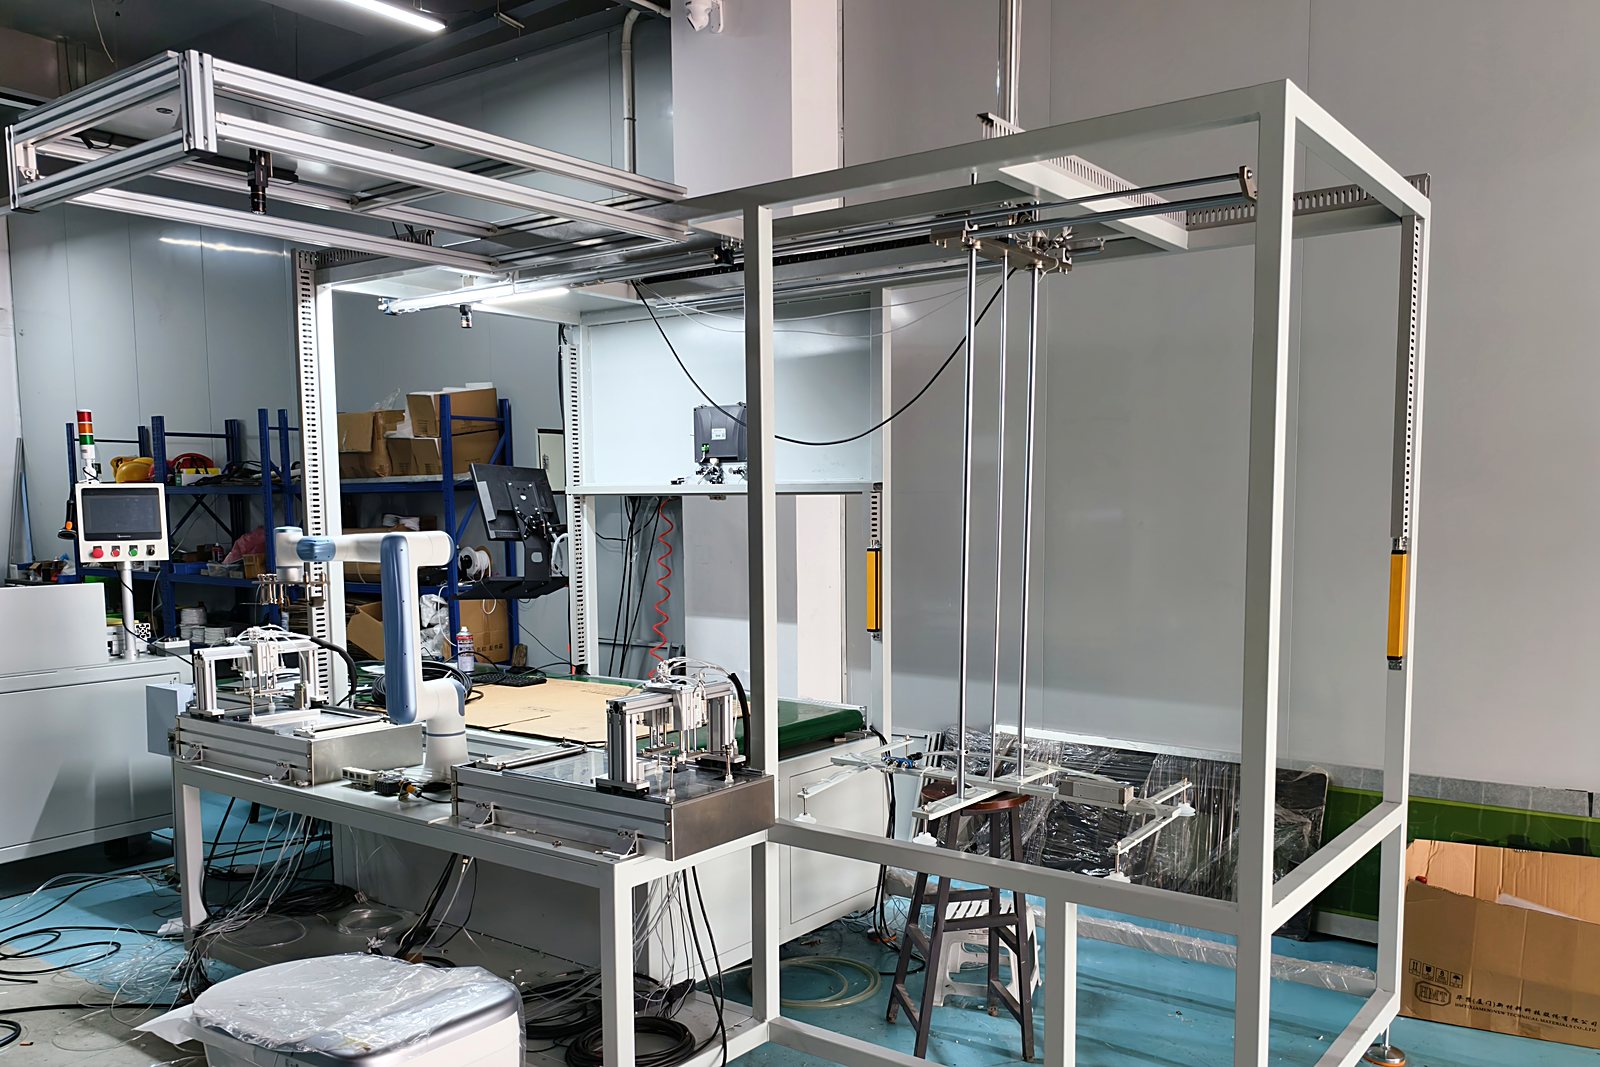
零件小、精度高、换型频繁 —— 这类产线最怕设备做死了不能改。
设备要扛得住三班倒,数据要经得起追溯 —— 这是汽车行业自动化与别的行业最大的不同。
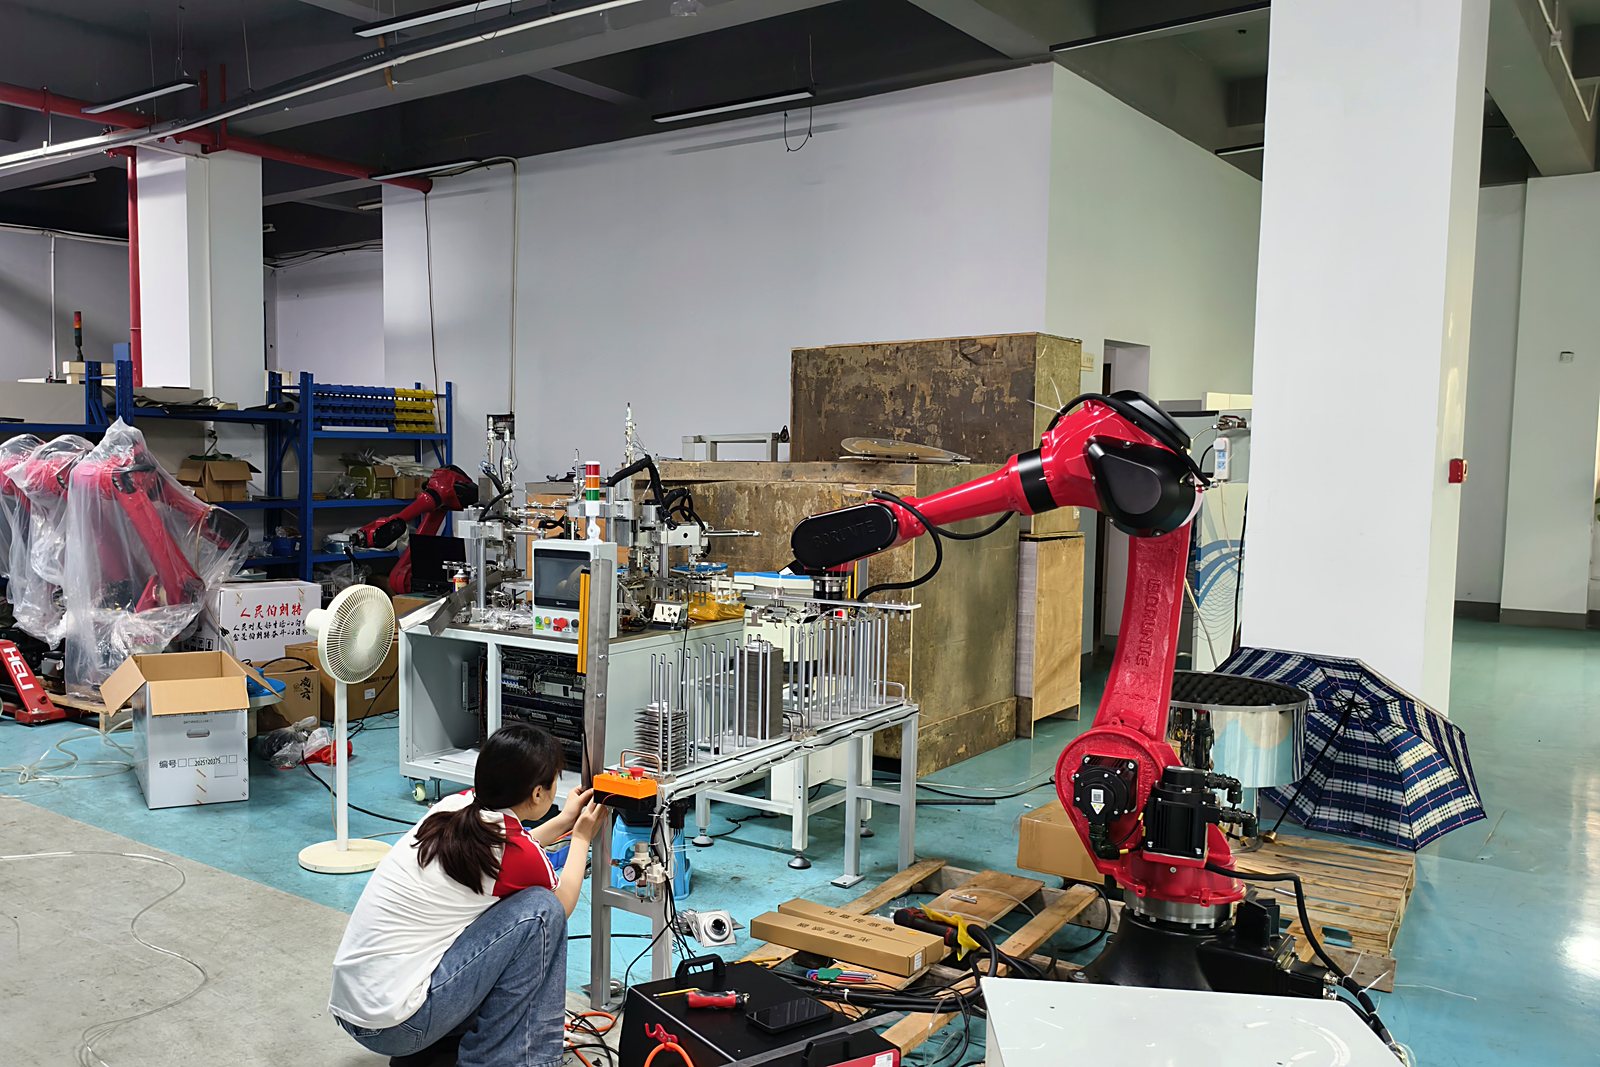
精度与安全并重,且每一步检测结果都需要能与电芯编码绑定。
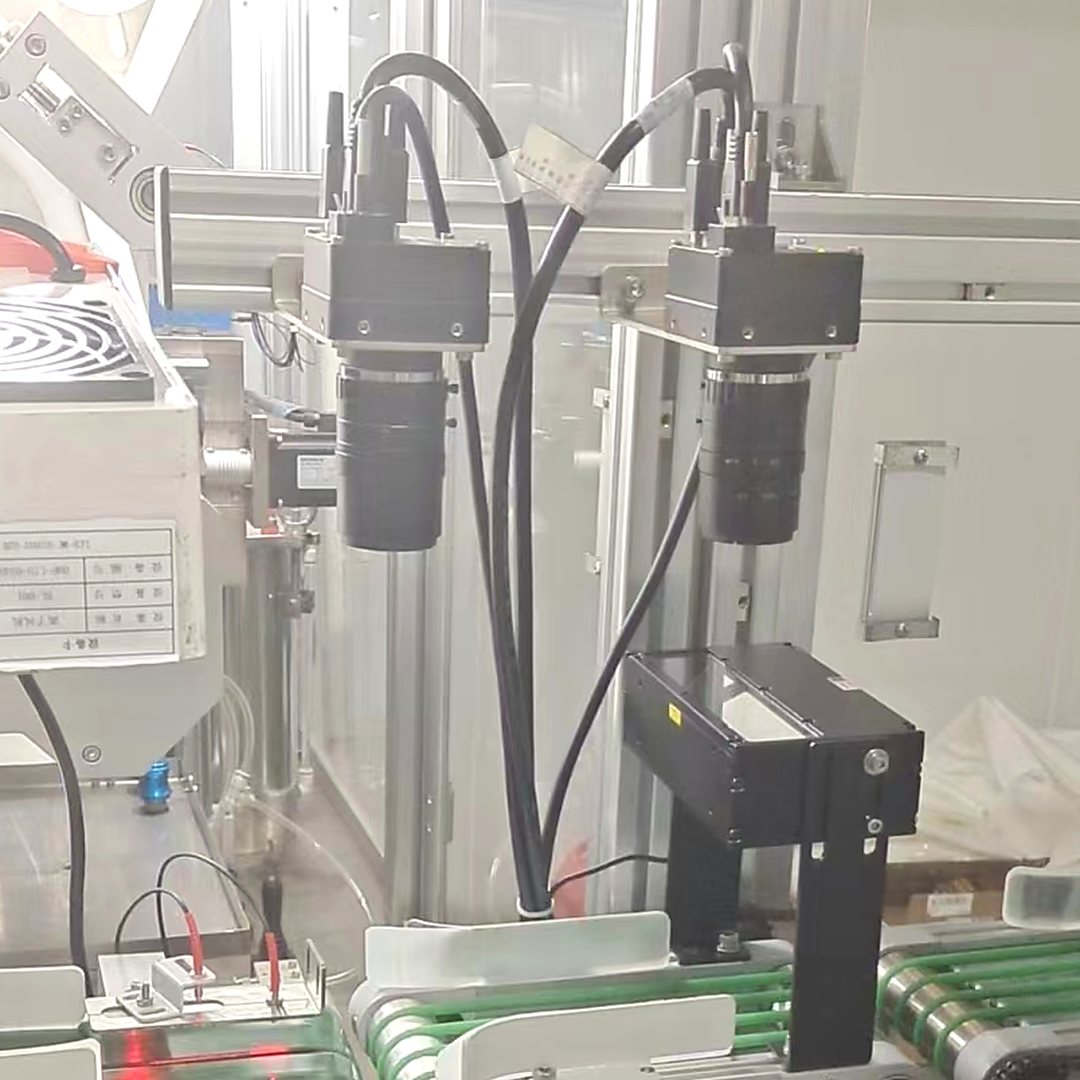
自动化之外,还要满足过程记录与洁净环境的要求。
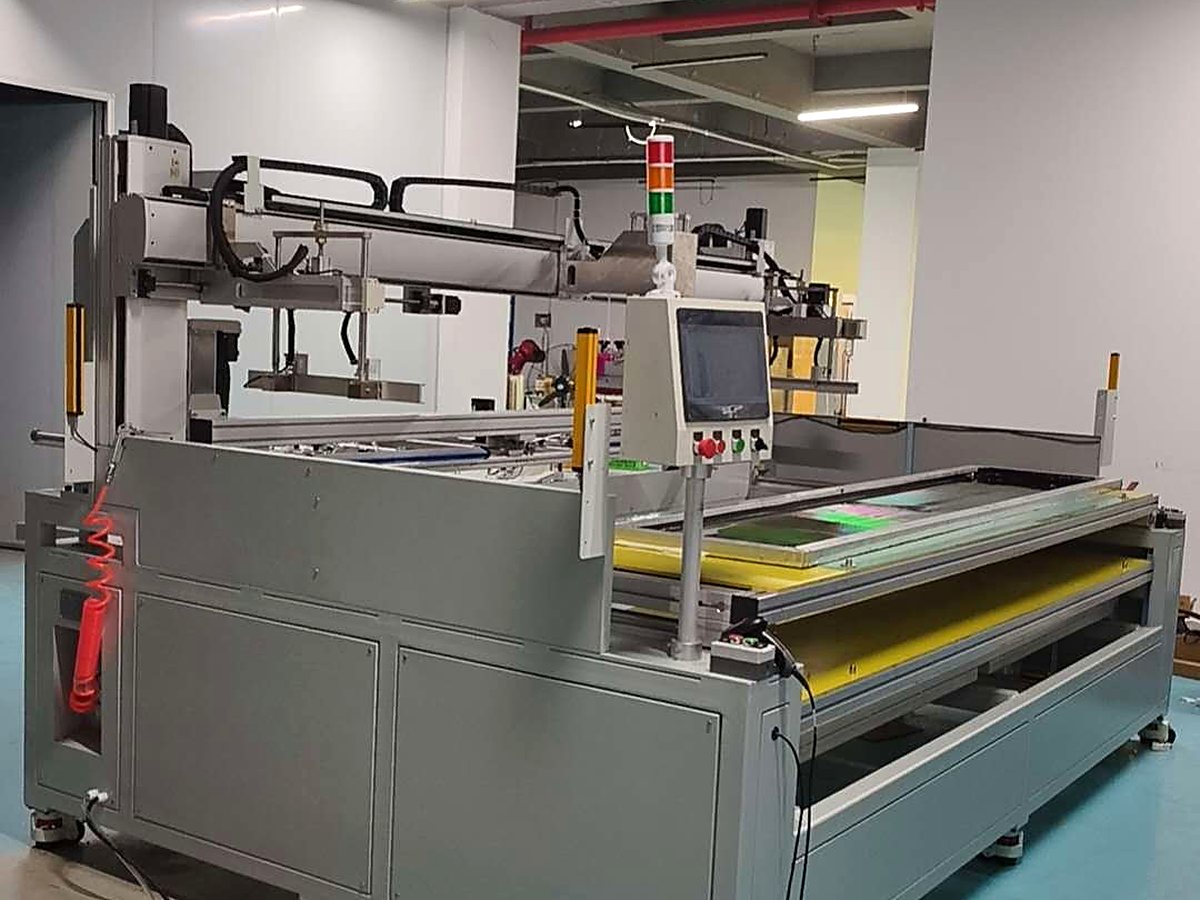
不同行业方案差异很大,但底层是同一批可复用模块。这让我们的方案成本更低、交付更快。
机架、输送、顶升定位、上下料机构
相机、镜头、光源方案与算法库
PLC 程序、运动控制、安全回路
上位机、配方管理、数据接口